
Informácie o pripomenutí



Sep 09, 2026
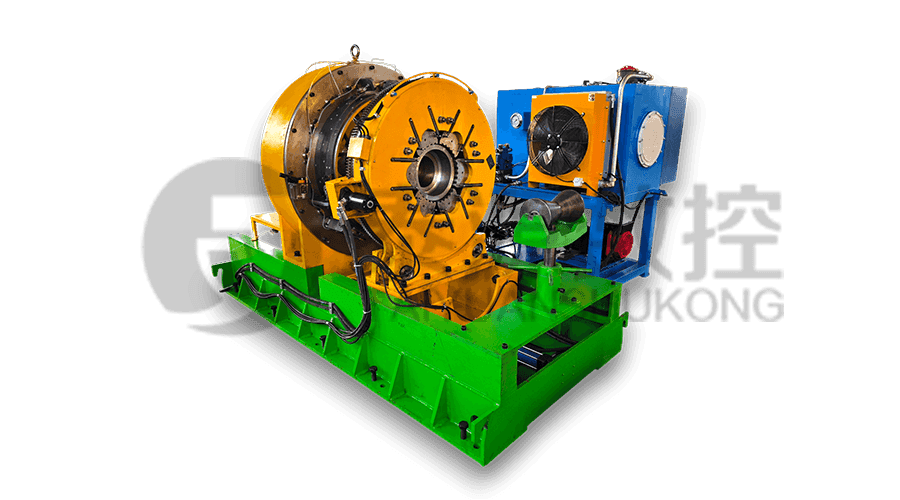
Napínacia jednotka, niekedy nazývaná spojovací stroj alebo skrutkovací stroj, aplikuje riadený krútiaci moment na vytvorenie alebo prerušenie závitových spojov plášťa a potrubia. Keď začne zlyhávať, prvým znakom zvyčajne nie je zablokovanie alebo zlomená časť. Ide o graf krútiaceho momentu, ktorý sa už nezhoduje s grafom: stroj sa zastaví pri správnom počte otáčok, ale konečný krútiaci moment je o 10 percent nižší ako predchádzajúci kĺb, alebo sa spoj po zastavení vretena otočí o štvrť otáčky.
Mnohé spoje ropných polí sú špecifikované podľa tolerancií závitu API 5B a sú zostavené podľa tabuľky krútiaceho momentu špecifického pre pripojenie. Vzperná jednotka je súčasťou tohto meracieho reťazca. Rovnaký vzorec sa opakuje v mnohých obchodoch: vzperná jednotka pomaly stráca presnosť krútiaceho momentu, uchopenie alebo zarovnanie . Rúrka, spojka a zmes závitov sú v rámci špecifikácie; stroj je variabilný. Tento článok mapuje najbežnejšie problémy vzpieračskej jednotky až po praktické riešenia, počnúc diagnostikou a prechodom cez kalibráciu, údržbu a výber vybavenia. Ak sa chcete bližšie pozrieť na to, ako tieto stroje vyvíjajú krútiaci moment, prečítajte si toto vysvetlenie krútiaci moment a princípy doplňovania v jednotke vzpery spojky .
Skúsenosti z praxe zvyčajne poukazujú na päť skupín porúch: drift prevodníka krútiaceho momentu, opotrebovanie upnutia a vložky, nestabilita hydraulického tlaku, nesúososť vretena a chyby riadenia alebo programu. Nie sú vždy oddelené. Čeľusť, ktorá prekĺzne pri jednom kĺbe, môže vytvoriť špičku krútiaceho momentu, ktorá vyzerá ako porucha prevodníka, a nesprávne nastavené vreteno môže spôsobiť, že každá spojka začne pod uhlom.
| Problém | Čo vidíš | Obvyklá príčina | Prvé riešenie |
|---|---|---|---|
| Posun meniča krútiaceho momentu | Konečný krútiaci moment klesá alebo stúpa medzi rovnakými spojmi | Posun nuly snímača zaťaženia, poškodený kábel, nesprávne zosilnenie | Znova vynulujte pri pracovnej teplote; overiť pomocou sledovateľnej hlavnej bunky |
| Opotrebenie čeľuste a vložky | Rúrka alebo spojka sa otáča vo vnútri čeľustí; bodovacie čiary na OD | Opotrebované doštičky, nesprávny polomer matrice, nízky upínací tlak | Vymeňte vložky; overiť polomer; nastavte upínací tlak vonkajším priemerom potrubia |
| Nestabilita hydraulického tlaku | Krútiaci moment skoky alebo poklesy pri rovnakom nastavení tlaku | Vzduch v okruhu, opotrebovaný poistný ventil, horúci olej | Vyčistite vzduch; servisný poistný ventil; kontrolovať teplotu oleja |
| Nesprávne nastavenie vretena | Spájanie začína pod uhlom; prvé vlákna sú poškodené | Opotrebovaný kužeľ vretena, uvoľnená hlava, nesprávna električka | Spustite testovaciu lištu; skontrolujte kužeľový kontakt; znovu utiahnite zostavu |
| Chyba ovládania alebo programu | Stroj sa zastaví skôr alebo neskoro; nesprávny počet odbočení | Nesprávne číslo závitu, zvyškový offset, drift kódovača | Overte program; jasné posuny; skontrolujte kódovač na oboch koncoch dráhy |
Chyby krútiaceho momentu sú najdrahšie, pretože môžu skryť zlé spojenie. Poškodený prevodník môže čítať cieľový krútiaci moment, zatiaľ čo skutočný kĺb je podtočený. Spojenie potom opustí stanicu pod požadovanou úrovňou doplňovania. Najlepším protiopatrením je zaznamenať celú krivku krútiaceho momentu proti otáčaniu a porovnať jej tvar s tabuľkou zapojenia, nielen konečné číslo. Zmeny v zmesi závitov tiež menia trenie, takže okno krútiaceho momentu je platné len pre zmes uvedenú v tabuľke.
Chyby upnutia sú zvyčajne viditeľné. Lesklé značky okolo vonkajšieho okraja rúry, rotácia vo vnútri čeľustí alebo rúra, ktorá sa v nakladači začína prehýbať, znamenajú nesprávny polomer vložky alebo upínací tlak. Hydraulické poruchy môžu vyzerať ako poruchy krútiaceho momentu, keď je olej studený, kontaminovaný alebo prehriaty. Chyby zarovnania sú najnebezpečnejšie, pretože k poškodeniu dochádza v prvých dvoch vláknach; v čase, keď graf krútiaceho momentu vyzerá abnormálne, je už spojka s priečnym závitom.
Pred výmenou dielov prebehnite upínaciu jednotku sekvenciou, ktorá oddeľuje chyby merania od mechanických chýb. Cieľom je identifikovať prvé zlyhanie v reťazci, nie časť, ktorá sa v dôsledku toho zlomí.
Náhla špička na konci cyklu líčenia znamená, že rameno sa dotkne skôr, než sa dosiahne referenčná plocha. Plochá zóna v strede znamená, že rúrka môže skĺznuť v čeľustiach. Hladká, ale stále strmšia krivka zvyčajne poukazuje na stlačenie nite, nie na poškodenie nite. Tieto krivky je možné porovnávať priamo, pretože kódovač a snímač krútiaceho momentu napínacej jednotky zaznamenávajú rovnaké údaje, aké potrebuje oddelenie kontroly kvality.
Prechod je moment, kedy sa zavedie väčšina chýb vzpieračskej jednotky. Iná veľkosť krytu, nový štýl spojky alebo nižší cieľový krútiaci moment môžu vyzerať správne na obrazovke ovládania, zatiaľ čo fyzické nastavenie je nesprávne. Vytvorenie jedného referenčného spoja po výmene zachytí tieto chyby pred začatím výroby. Postupnosť je podrobnejšie popísaná v tejto príručke k postupy prepínania a riadenie krútiaceho momentu na sústruhu s naklápacou jednotkou .
Preventívna údržba má najväčší vplyv, keď sa s napínacou jednotkou zaobchádza ako s meracím prístrojom, nielen s hydraulickým strojom. Krátky denný kontrolný zoznam zabraňuje návratu väčšiny bežných problémov.
Viskozita oleja sa mení s teplotou, takže kalibrácia studeného stroja môže zaviesť systematickú chybu do teplej výroby. Prevodník krútiaceho momentu, kábel, zosilňovač a displej by sa mali overiť pomocou hlavnej bunky krútiaceho momentu, ktorá je vyhradená len na kalibráciu. Praktický interval závisí od počtu zmien a náročnosti práce; mnohé obchody opakujú referenčný spoj na začiatku každej zmeny a mesačne vykonávajú úplné overenie hlavnej bunky.
Opotrebované alebo nesprávne vložky čeľustí sú najčastejšou príčinou problémov s upínacou jednotkou. Polomer vložky sa musí zhodovať so skutočným vonkajším priemerom rúry, nie s nominálnou veľkosťou zapísanou v súbore zákazky. Ak je upínací tlak nastavený pre ťažší reťazec puzdra, tenkostenná hadica bude oválna predtým, ako sa údaj krútiaceho momentu pohne. Značenie vložiek podľa polomeru a udržiavanie opotrebovaných matríc mimo prevádzky je lacný spôsob, ako sa vyhnúť drahému poškodeniu závitu.
Nesprávne nastavenie vretena je ľahké ignorovať, pretože sa vyvíja pomaly. Testovacia tyč a číselník ukážu, či je nos vretena kolmý s osou upnutia. Namiesto vizuálnej kontroly by sa mala použiť tolerancia výrobcu stroja, pretože prvý závit sa môže poškodiť o zlomok milimetra.
Ak sa rovnaké problémy znova objavia po úplnom cykle údržby, vzperná jednotka už nemusí mať tuhosť, rozlíšenie ovládania alebo zaznamenávanie údajov potrebné pre mix spojov vo vašom obchode. Výber by mal byť založený na rozsahu krútiaceho momentu, vŕtaní vretena, upínacom systéme a riadiacich funkciách, ktoré umožňujú opakovateľnosť prepínania.
Pre dielne, ktoré vyrábajú a vylamujú spojky plášťa a hadíc, je skrutkovacia jednotka puzdra a spojky hadíc TYSKNKJ-100 príkladom stroja navrhnutého s riadeným hydraulickým krútiacim momentom a upínaním na báze matrice. Poskytuje operátorovi jasný údaj krútiaceho momentu a otáčania, čo je presne to, čo diagnostická sekvencia potrebuje.
Pre širšie porovnanie typov strojov si prečítajte príručku k výber sústruhu so spojkou plášťa a rúrky pred rozhodnutím medzi samostatnou vykrajovacou jednotkou, kombinovaným závitovacím a vykrajovacím strojom a jednotkou, ktorá bude neskôr integrovaná do výrobnej linky.
Napriek správnej diagnóze zanechávajú niektoré poruchy upínacej jednotky poškodené závity na inak použiteľných rúrach. Likvidácia každého poškodeného konca rúry je drahá, najmä v malých sériách. Účelovo vyrobený sústruh na spracovanie olejových rúr môže prerezať alebo obnoviť profil závitu s rovnakou presnosťou ako pri pôvodnom obrábaní. Sústruh na spracovanie olejových rúr TYSK1355 je stroj určený na tieto opravy a prepracovanie.
Ak je hlavným problémom skôr ručná manipulácia než presnosť krútiaceho momentu, automatizovaná spojovacia linka odstraňuje najvariabilnejšiu časť procesu: ručné posúvanie rúry a spojky dovnútra a von z upínacej jednotky. Spojovacia inteligentná výrobná linka spája zostavovanie, kontrolu a záznam údajov, takže krivka krútiaceho momentu je zachovaná pre každé pripojenie.
Problém s napínacou jednotkou je vyriešený, keď stroj dokáže zopakovať rovnaký krútiaci moment a výsledok otáčania v rámci tolerancie spojenia. Začnite s kalibráciou a prepínacou disciplínou. Ak potom stroj nedokáže udržať proces, ďalší krok by mal zlepšiť uchytenie obrobku, kontrolu krútiaceho momentu alebo manipuláciu s materiálom.
Súvisiace produkty
 Model: TYSK-630T Vŕtacie potrubie, kĺb a spojenie sústruhu
Stroj využíva CNC systém FANUC so stabilnou presnosťou spracovania a flexibilnými programovacími funkciami, aby sa zabezpečilo, že spracované diely spĺňajú prísne priemyselné normy. Konštrukcia s vysokým krútiacim momentom a vysokou záťažou si poradí s dlhodobou nepretržitou prácou a má vysokú odolnosť.
 Model: TYSK-1355 Olejové spracovanie rúry sústruhu
Stroj využíva CNC systém FANUC so stabilnou presnosťou spracovania a flexibilnými programovacími funkciami, aby sa zabezpečilo, že spracované diely spĺňajú prísne priemyselné normy. Konštrukcia s vysokým krútiacim momentom a vysokou záťažou si poradí s dlhodobou nepretržitou prácou a má vysokú odolnosť.
 Model: TYSK-XQJ-550 Stredný a veľký strojový stroj PTFE Film
Určené na spracovanie polotovarov s maximálnym priemerom 550 mm a maximálnou dĺžkou 1000 mm. Môžeme tiež prispôsobiť podľa potrieb používateľov. Priateľská zmena rýchlosti a hrúbky pomocou CNC.
 Séria:TYSK-NKJ Skrutkovacia jednotka
Stroj využíva hydromotor, mechanický plávajúci mechanizmus a detekciu krútiaceho momentu v reálnom čase, prispôsobuje sa ohýbaniu materiálu a zabraňuje deformácii materiálu. Pomocné stroje sú nakonfigurované tak, aby pomáhali s poloautomatizáciou.
 Dlhé, ťažké materiálové riešenia Automatické nakladanie a vykladací mechanizmus pre vláknenie rúr
Špeciálny flexibilný režim podpory môže účinne znížiť vplyv ohýbania obrobku na spracovanie a zlepšiť výnos. Presne v súlade s naším sústruhom na závitovanie rúr.
 Modulárny drvič železných triesok Drvina vysokej pevnosti pre čip
Čepele sú vyrobené z vysoko pevných materiálov a sú vhodne umiestnené na výstupe z odsávača triesok, aby sa rozbili zhluky železných triesok. Znížte riziko spätného pohybu a zlepšite využitie rámu odpadu.
 Séria:TYSK-HB Poloautomatický zvárač kapely odolného voči opotrebovaniu
Použiteľné pre ARNCO 100XT, 200XT, 300XT. Podporné zváranie φ1.2-2.0 jadrovým alebo plným drôtom. Môže byť vybavené striekacím zváraním jednou pištoľou a dvojitým striekacím zváraním dvoma spôsobmi. Podpora riadenia PLC alebo CNC systému.
