
Informácie o pripomenutí



Sep 04, 2026
Spojenie puzdra, ktoré počas líčenia zlyhá, je len zriedka nehoda. Je to výsledok rozhodnutí urobených dlho predtým, ako sa vlákna prvýkrát dotknú. Pre každého, kto prevádzkuje alebo kupuje vzpieracie zariadenie, je najspoľahlivejším prediktorom výkonu v teréne to, ako bol stroj skonštruovaný. Výrobný proces vzpieračskej jednotky určuje presnosť krútiaceho momentu, opakovateľnosť a v konečnom dôsledku to, či jednotka chráni prémiové spoje alebo ich poškodzuje .
Napínacia jednotka, tiež nazývaná napínacia jednotka s plášťom a rúrkou alebo skrutkovací stroj, vytvára a prerušuje závitové spojenia na plášti, rúre a vŕtacej rúre. Počas líčenia spojka rýchlo spojí spojenie a hydraulický kľúč aplikuje riadený krútiaci moment, ktorý usadí závity na hodnotu špecifikovanú pre toto spojenie. Počas prerušenia ten istý stroj aplikuje riadený spätný krútiaci moment na oddelenie spojenia bez zadretia alebo deformácie profilu závitu.
Slovo kontrolované je to, čo oddeľuje stroj priemyselnej triedy od jednoduchého elektrického kľúča. Uťahovací moment je vypočítaná hodnota na základe geometrie závitu, zmesi závitu a prevádzkového zaťaženia. Ak stroj nedokáže udržať krútiaci moment v úzkom pásme, spojenie môže pretekať alebo zlyhať v hĺbke bez ohľadu na to, aké dobré je potrubie. To je dôvod, prečo je výrobný proces tak úzko spätý s prevádzkovým výkonom. Štúdium ako výrobcovia dosahujú vysoký krútiaci moment bez mechanického nárazu je praktický spôsob, ako porovnať návrhy pred kúpou.
Výroba podpernej jednotky sa riadi disciplinovaným postupom, pretože konečný výkon závisí rovnako od kvality montáže ako od kvality komponentov. V typickom závode stavba prebieha v tomto poradí:
Každá etapa nadväzuje na predchádzajúcu. Nesprávne nastavené vŕtanie vretena sa nedá opraviť v softvéri a nestabilný hydraulický okruh bude produkovať nespoľahlivé údaje krútiaceho momentu bez ohľadu na to, aký presný je prevodník.
Rám nesie celý reakčný moment kľúča. Na veľkých spojoch krytu môže jednotka generovať desiatky tisíc newtonmetrov a rám sa pri tomto zaťažení mierne vychýli. Ak vychýlenie nie je rovnomerné, čeľuste kľúča stratia súososť s osou pripojenia. Zváranie je hlavným zdrojom rizika, pretože zvyškové napätie zvárania môže deformovať rám po opracovaní. Seriózni výrobcovia odľahčia zváraný rám a potom opracujú sedlá ložísk a montážne plochy v jedinom nastavení, takže každá kritická os zdieľa jednu referenčnú geometriu.
Krútiaci moment je mechanická cesta od hydraulického motora k spojeniu: prevodovka, vreteno a prevodník krútiaceho momentu. Montáž prevodníka je dôležitejšia, než si väčšina kupujúcich uvedomuje. Priame meranie krútiaceho momentu v rade zachytáva skutočný krútiaci moment aplikovaný na spoj, zatiaľ čo nepriame systémy odvodzujú krútiaci moment z hydraulického tlaku a strácajú presnosť pri opotrebení tesnení a zmenách teploty oleja. Počas montáže výrobcovia overujú záber ozubených kolies, predpätie ložísk a vôľu. Nadmerná vôľa spôsobuje špičky krútiaceho momentu v momente kontaktu závitu, čo je presne vtedy, keď je povrch závitu najzraniteľnejší.
Čeľuste kľúča a rozmetávač fungujú ako jeden systém a upínacia sila musí zostať konzistentná od prvého spojenia až po poslednú zmenu. Skĺznutie čeľuste pri líčení vytvára teplo a poškodzuje povrch potrubia. Tlakovo kompenzované ovládacie prvky čerpadla, správne dimenzované akumulátory a tvrdené vložky čeľustí naznačujú, že hydraulický systém bol navrhnutý na nepretržité cyklovanie a nie na príležitostné ľahké použitie.
Riadiaci systém prevádza krivky krútiaceho momentu do správania stroja. Moderné jednotky ukladajú programy krútiaceho momentu špecifické pre pripojenie a znižujú rýchlosť, keď sa krútiaci moment blíži k cieľu, pričom posledné stupne otáčania dokončia pri plazivej rýchlosti. Kalibrácia je súčasťou výrobného procesu, nie dodatočným nápadom. Prevodník krútiaceho momentu by sa mal overiť podľa vysledovateľnej referencie a stroj by sa mal dodávať s kalibračným certifikátom.
Koncoví používatelia len zriedka vidia akceptačné kritériá, ktoré musí nakladač spĺňať predtým, ako opustí továreň. Tieto ciele sú užitočným základom pre hodnotenie toho, čo je výrobca ochotný zaručiť.
| Parameter | Typický cieľ prijatia | Prečo na tom záleží |
|---|---|---|
| Presnosť krútiaceho momentu | ±1 % alebo lepšie z nastavenej hodnoty | Zabraňuje nedostatočnému alebo nadmernému vytváraniu spojení |
| Sústrednosť otvoru vretena | 0,05 mm TIR alebo menej | Udržuje čeľuste zarovnané s osou spojenia |
| Montáž meniča krútiaceho momentu | In-line, priame meranie | Zachováva presnosť napriek teplote oleja a opotrebovaniu tesnenia |
| Opakovateľnosť upínacej sily | ±2% alebo lepšie | Zabraňuje skĺznutiu čeľuste a poškodeniu povrchu |
| Ovládanie rýchlosti otáčania | Variabilná rýchlosť s funkciou plazenia | Zabraňuje nárazovému zaťaženiu pri kontakte so závitom |
| Hodnotenie netesnosti hydrauliky | Žiadny vonkajší únik pri menovitom tlaku | Zaisťuje stabilný krútiaci moment a bezpečnú prevádzku |
Tieto hodnoty sú skôr užitočnou základňou ako univerzálnou špecifikáciou, ale ilustrujú, ako vyzerajú ciele disciplinovanej výroby. Jednotka, ktorá ich spĺňa, zvláda opakujúce sa cykly lámania a lámania s konzistentnými výsledkami. Jednotka, ktorá sa tak nestane, sa v teréne prejaví ako zadretie, netesnosti spojov a predčasné opotrebovanie závitu.
Pred dodaním by mala jednotka podpery prejsť továrenským akceptačným testom, ktorý odráža skutočný pracovný cyklus. Hydraulický systém je tlakovo testovaný, kľúč je cyklovaný pri plnom menovitom krútiacom momente a presnosť krútiaceho momentu je kontrolovaná vo viacerých bodoch v rámci prevádzkového rozsahu. Pretože spoje plášťa a hadičiek spadajú pod normy, ako sú API 5CT a API 5B, mnohí dodávatelia musia tiež preukázať, že ich zariadenia zvládajú hodnoty krútiaceho momentu a tvary závitov, ktoré tieto normy vyžadujú.
Vyžiadajte si kalibračný certifikát a správu o prevzatí z výroby, nie len brožúru. Keď výrobca nedokáže zdokumentovať sledovateľnosť krútiaceho momentu, výkon v teréne sa stáva hazardom. Pre hlbší pohľad na regulačnú stránku si prečítajte recenziu Požiadavky na sústruh so vzperami API 5CT pred dokončením vašej špecifikácie.
Dôsledky výrobných skratiek sa objavujú na predvídateľných miestach:
Najviditeľnejším znakom dobrého výrobného procesu je nudná predvídateľnosť: rovnaký krútiaci moment, rovnaká krivka otáčok a rovnaký výsledok pri každom spojení.
Pochopenie výrobného procesu uľahčuje kladenie správnych otázok pred podpísaním objednávky:
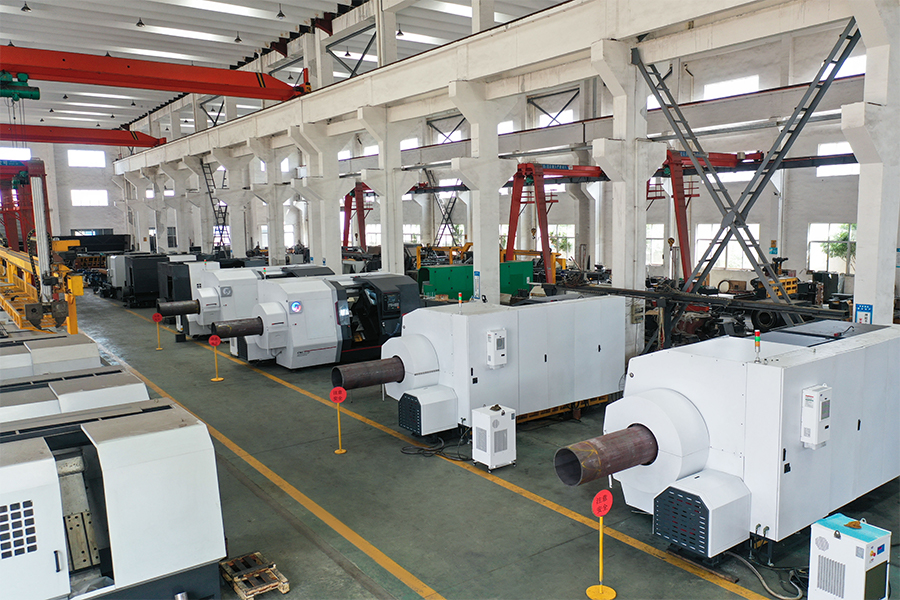
Na úrovni vybavenia je praktickou možnosťou pre prácu na pažbách a hadičkách vzperná jednotka série TYSKNKJ-100 pre plášť a hadicu, ktorá je skonštruovaná pre kontrolované zostavovanie a vylamovací moment pri spracovaní rúr na ropných poliach.
V kompletnom spojovacom závode musí sústruh na spracovanie olejových rúrok pre operáciu závitovania proti prúdu držať geometriu závitu v rámci tolerancie predtým, ako vzperná jednotka vôbec uvidí spojenie. Okrem samotných strojov spojovacia inteligentná výrobná linka, ktorá spája obrábanie, vzpieranie a kontrolu do jedného toku, zabraňuje prekážke, ktorú nedokáže odstrániť jediný dobrý stroj.
Proces výroby vzpieračskej jednotky nie je zoznamom dielov; je to sekvencia riadených rozhodnutí o vyrovnaní, krútiacom momente, kalibrácii a overení. Kupujúci, ktorí rozumejú týmto rozhodnutiam, dokážu rozpoznať rozdiel medzi strojom, ktorý chráni prémiové pripojenia, a strojom, ktorý ich potichu poškodzuje. Tento rozdiel sa prejavuje v každom vlákne, každom spoji a každej studni, ktorú dosiahne.
Súvisiace produkty
 Model: TYSK-630T Vŕtacie potrubie, kĺb a spojenie sústruhu
Stroj využíva CNC systém FANUC so stabilnou presnosťou spracovania a flexibilnými programovacími funkciami, aby sa zabezpečilo, že spracované diely spĺňajú prísne priemyselné normy. Konštrukcia s vysokým krútiacim momentom a vysokou záťažou si poradí s dlhodobou nepretržitou prácou a má vysokú odolnosť.
 Model: TYSK-1355 Olejové spracovanie rúry sústruhu
Stroj využíva CNC systém FANUC so stabilnou presnosťou spracovania a flexibilnými programovacími funkciami, aby sa zabezpečilo, že spracované diely spĺňajú prísne priemyselné normy. Konštrukcia s vysokým krútiacim momentom a vysokou záťažou si poradí s dlhodobou nepretržitou prácou a má vysokú odolnosť.
 Model: TYSK-XQJ-550 Stredný a veľký strojový stroj PTFE Film
Určené na spracovanie polotovarov s maximálnym priemerom 550 mm a maximálnou dĺžkou 1000 mm. Môžeme tiež prispôsobiť podľa potrieb používateľov. Priateľská zmena rýchlosti a hrúbky pomocou CNC.
 Séria:TYSK-NKJ Skrutkovacia jednotka
Stroj využíva hydromotor, mechanický plávajúci mechanizmus a detekciu krútiaceho momentu v reálnom čase, prispôsobuje sa ohýbaniu materiálu a zabraňuje deformácii materiálu. Pomocné stroje sú nakonfigurované tak, aby pomáhali s poloautomatizáciou.
 Dlhé, ťažké materiálové riešenia Automatické nakladanie a vykladací mechanizmus pre vláknenie rúr
Špeciálny flexibilný režim podpory môže účinne znížiť vplyv ohýbania obrobku na spracovanie a zlepšiť výnos. Presne v súlade s naším sústruhom na závitovanie rúr.
 Modulárny drvič železných triesok Drvina vysokej pevnosti pre čip
Čepele sú vyrobené z vysoko pevných materiálov a sú vhodne umiestnené na výstupe z odsávača triesok, aby sa rozbili zhluky železných triesok. Znížte riziko spätného pohybu a zlepšite využitie rámu odpadu.
 Séria:TYSK-HB Poloautomatický zvárač kapely odolného voči opotrebovaniu
Použiteľné pre ARNCO 100XT, 200XT, 300XT. Podporné zváranie φ1.2-2.0 jadrovým alebo plným drôtom. Môže byť vybavené striekacím zváraním jednou pištoľou a dvojitým striekacím zváraním dvoma spôsobmi. Podpora riadenia PLC alebo CNC systému.
